Lesedauer: 7 Minuten
Text: James Woodcock
Zusätzliches Material und Stützstrukturen müssen entfernt, die Oberfläche gereinigt und gefinisht werden, und in manchen Verfahren muss das Bindermaterial entfernt und das Bauteil gesintert werden. All diese Schritte können darüber entscheiden, ob das Bauteil ein Prototyp oder ein Fertigteil ist oder ob es womöglich niemals die Werkshallen verlässt.
Diese Arbeitsschritte wurden traditionell überwiegend von Hand ausgeführt und konnten viel schwieriger vervielfältigt und skaliert werden als der reine Druckprozess. Die Fokussierung auf den Druck hat die Additive Fertigung vermutlich schneller in Richtung Industrialisierung vorangetrieben als die vor- und nachgelagerten Prozesse. Zunehmend zeigt sich jedoch, dass auch die Nachbearbeitung simuliert, automatisiert und in den Produktionsworkflow integriert wird. Dabei wird die gleiche industrielle Logik auf die Prozessschritte, die auf den Druck folgen, übertragen.
Entpulverung wird digital
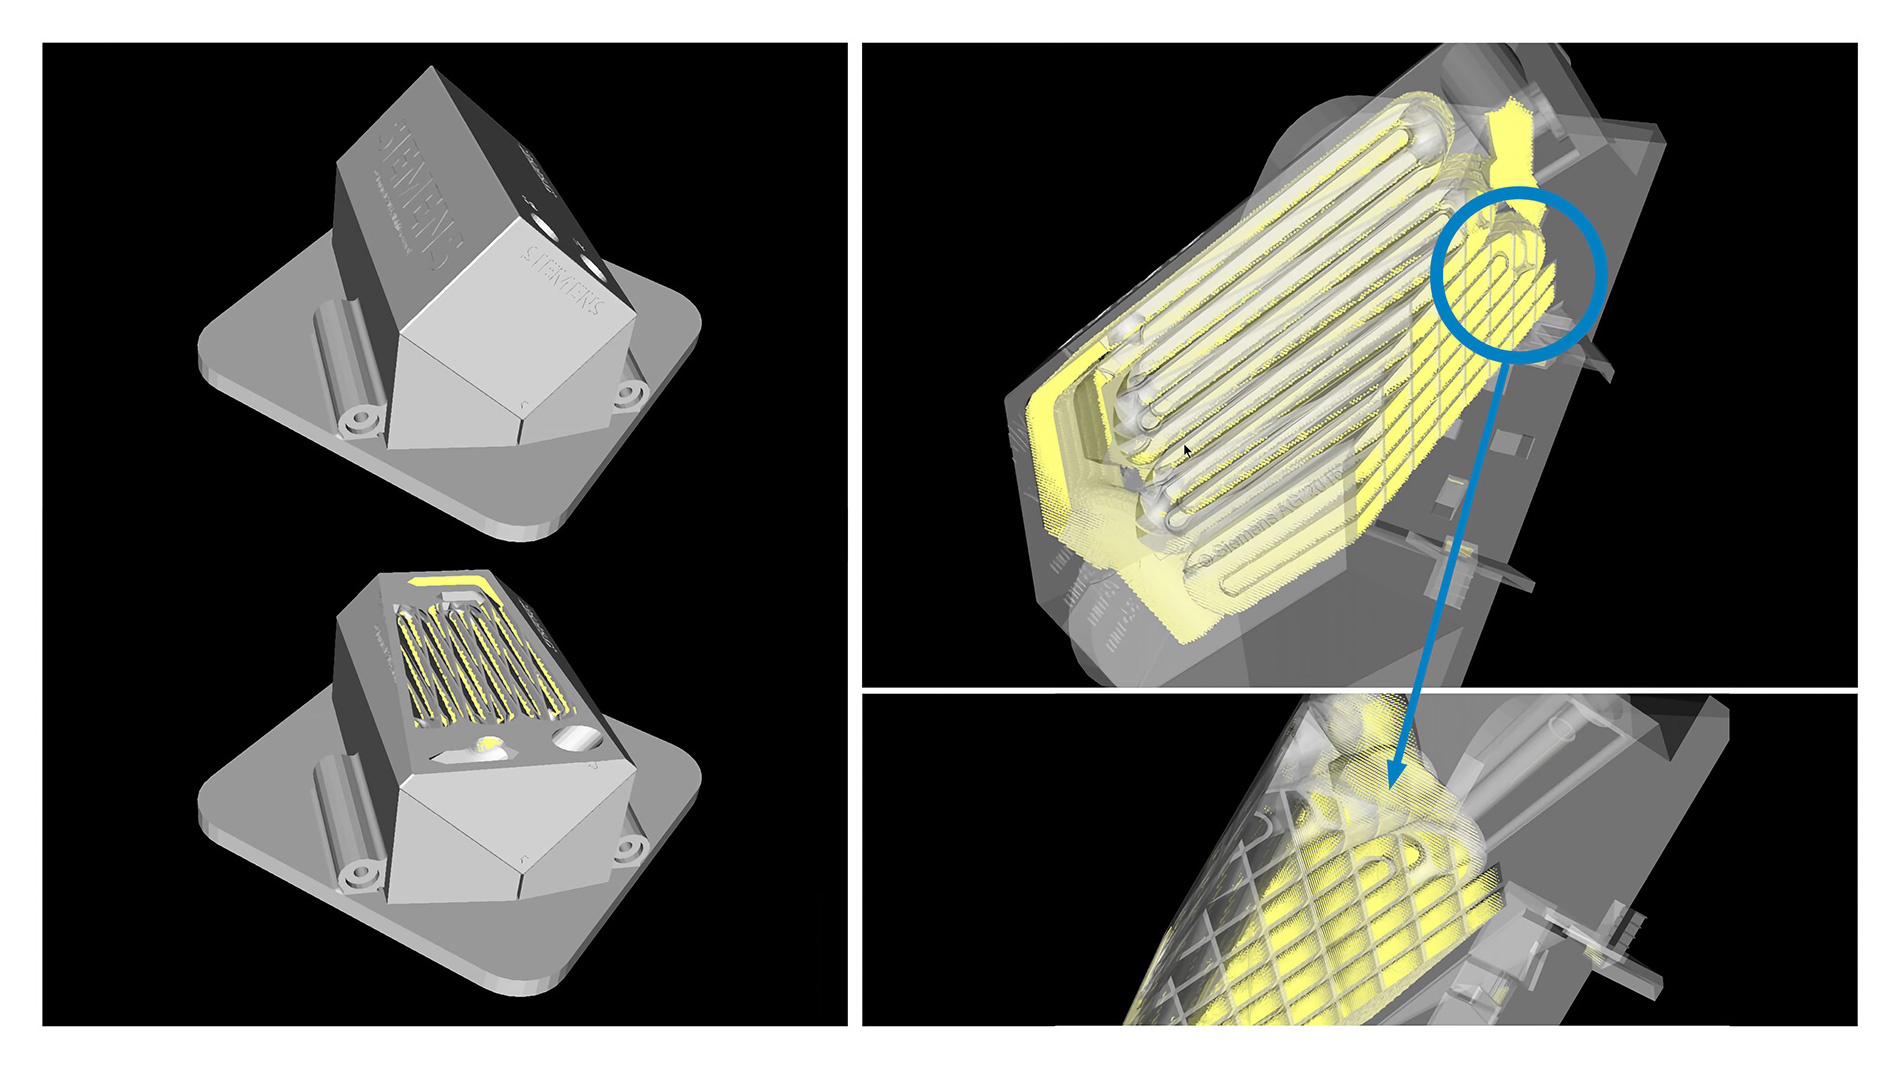
Beim metallischen Pulverbettverfahren (LPBF) muss im ersten Schritt nach dem Druck das lose Pulver aus den Kanälen und Kavitäten entfernt werden. Diese sind oft sehr präzise konstruiert, da sie nur mittels AM so herstellbar sind. Solukon hat sich ein Jahrzehnt damit beschäftigt, diese Herausforderung mittels programmierbarer Rotation und Vibration zu automatisieren. Die jüngste Entwicklung des Unternehmens verlagert die Vorbereitung des Prozesses in die Software (siehe Neuheiten im Bereich Postprocessing).
Die SPR-Pathfinder-Software des Unternehmens berechnet direkt aus der CAD-Datei des Bauteils eine bauteilspezifische Bewegungssequenz. Die im Juni eingeführte PRO-Version simuliert den gesamten Entpulverungsprozess mit höherer Auflösung. Sie prognostiziert schon in der Konstruktionsphase die Prozesszeit und zeigt Pulvernester auf. Eine kostengünstigere BASIC-Version ist für Bauteile mit mittlerer Komplexität ausgelegt. Beide Versionen lassen sich mit Anlagen wie der SFM-AT350 verbinden, die Bauteile bis zu 400 × 400 × 400 mm und 100 kg verarbeiten kann. Damit lässt sich die Entpulverung bereits validieren, bevor das Bauteil überhaupt existiert – nach einer ähnlichen Digital-Twin-Logik, wie sie beim 3D-Druck selbst bereits etabliert ist.
Nachbearbeitung ohne Feile
Die Oberflächenbearbeitung stellt Anwender vor ein ähnliches Problem. Ein gedrucktes Bauteil muss möglicherweise noch gestrahlt, geglättet oder gereinigt werden. Mit steigenden Stückzahlen lässt sich der damit verbundene Arbeitsaufwand einschließlich der variablen Techniken immer schwerer auffangen.
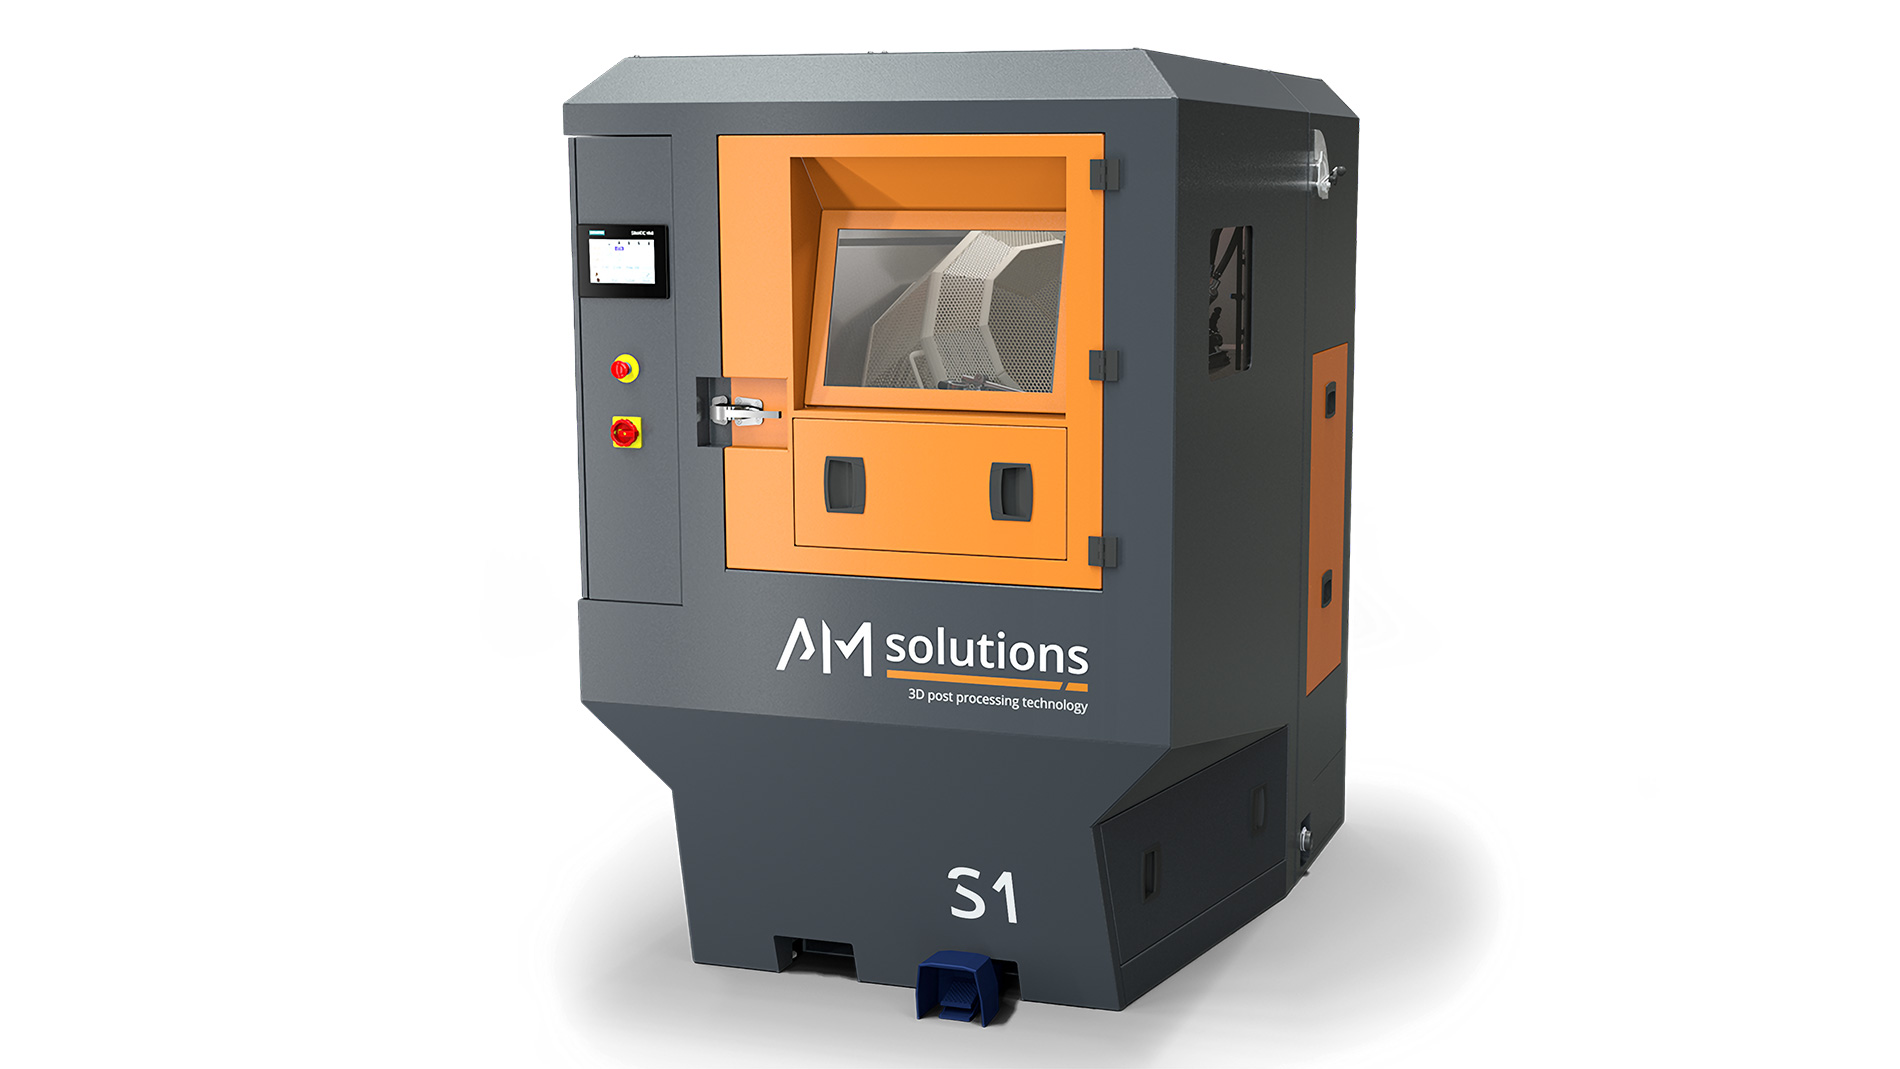
Deutschlands Tradition in der industriellen Gleitschleiftechnik kommt hier direkt zum Zuge. AM Solutions, die Marke für AM-Nachbearbeitung der Rösler-Gruppe, überträgt jahrzehntelange Erfahrung in der Gleitschleif- und Strahltechnik in die Additive Fertigung und kombiniert Entpulverung und Oberflächenbearbeitung in automatisierten Anlagen. Der deutsche 3D-Druck-Dienstleister Formrise berichtet in einer im April 2026 veröffentlichten Fallstudie von deutlich verbesserten Nachbearbeitungsprozessen beim selektiven Lasersintern (SLS), seitdem das Unternehmen das automatisierte Strahlsystem S1 einsetzt.
Bei Metallbauteilen mit mechanisch nicht zugänglichen inneren Geometrien können chemische und elektrochemische Verfahren eine Option sein. Dabei strömen flüssige Medien durch Hohlräume, um Pulverreste und Oberflächenrauheit ohne mechanischen Kontakt zu entfernen. Generell wird bei diesen Verfahren manuelle Arbeit durch wiederholbare Prozesse, die sich spezifizieren, überwachen und qualifizieren lassen, ersetzt.
Vom Rohteil zum fertigen Produkt
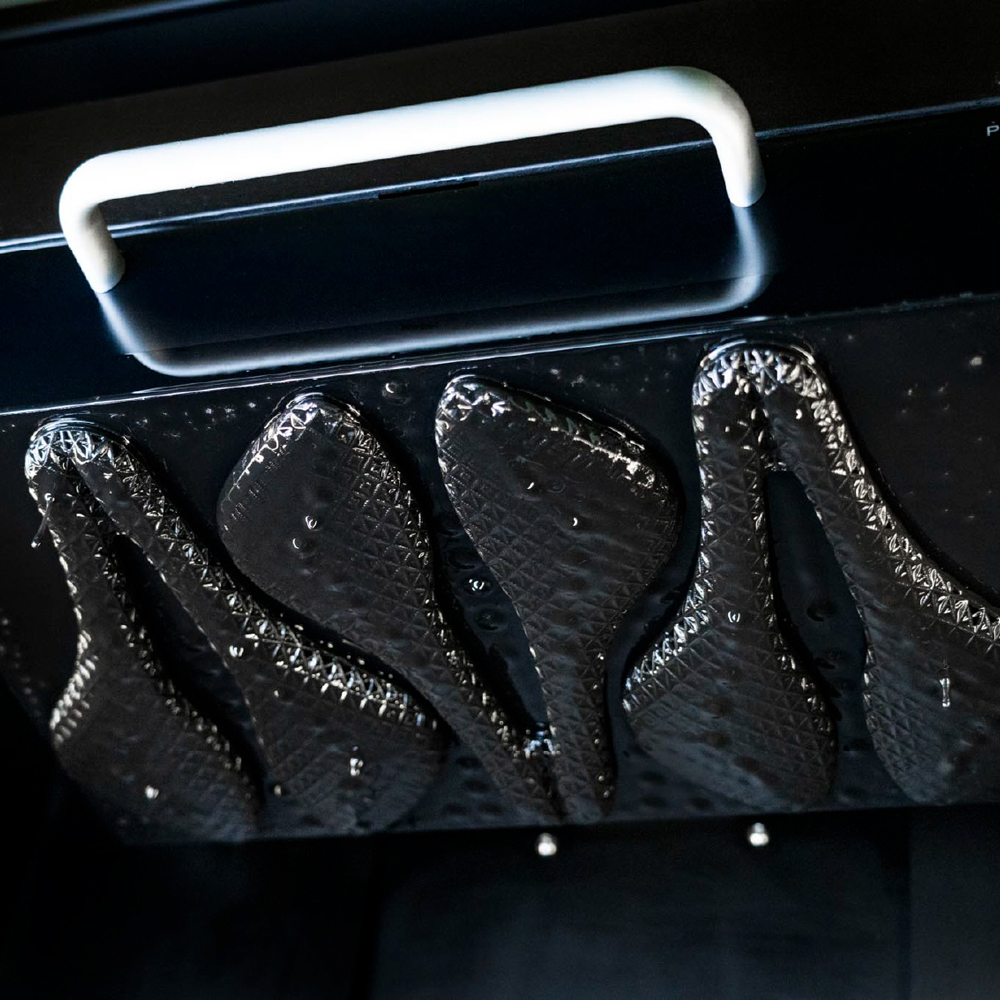
Im Polymerbereich hat DyeMansion einen kompletten Workflow aufgebaut – von der Reinigung und Oberflächenbearbeitung über die Einfärbung bis zum Vapor Smoothing. Die VX1 kann PA12-, PA11- und TPU-Bauteile mittels Vapor Smoothing bearbeiten: Die Oberflächen werden mithilfe PFAS-freier Lösungsmittel in einem geschlossenen System versiegelt und erhalten eine glänzende Oberfläche.
Der Ofen ist die Fabrik
Ein Spruch aus der Additiven Fertigung lautet: „Der Prozess ist das Material.“ Das trifft oft zu, wenn beispielsweise mehrere Prozessparameter die Struktur und Eigenschaften des Materials bereits während des Bauprozesses bestimmen. Bei anderen Verfahren bestimmt die Nachbearbeitung jedoch die endgültigen Materialeigenschaften.
Ein Beispiel ist Keramik. Das Wiener Unternehmen Lithoz fertigt technische Keramiken, indem ein mit Keramikpulver versehenes Photopolymer mittels Licht ausgehärtet wird. Das Bauteil ist zunächst ein sogenannter Grünling: Das Pulver wird durch ein Bindemittel in Form gehalten, besitzt aber noch nicht seine späteren Materialeigenschaften.
Anschließend wird beim Reinigen, thermischen Entbindern und Sintern das Bindemittel entfernt und die Keramik verdichtet. Dabei schrumpft das Bauteil erheblich – eine Schrumpfung, die bereits vor Beginn des Drucks vorhergesagt und kompensiert werden muss. Der Ofen ist damit gewissermaßen der Ort, an dem das Bauteil seine endgültigen Materialeigenschaften erhält. Drucken und Sintern sind somit zwei Stufen ein und desselben Fertigungsprozesses.
Die Einstiegshürde senken
Während die Druckerhersteller kompakte Anlagen vorantreiben, ziehen die Anbieter von Nachbearbeitungslösungen mit passenden Anlagen nach. Die kompakte S1 Basic von AM Solutions ist ein Einstiegsmodell und ermöglicht die automatisierte Reinigung und Oberflächenbearbeitung von Polymerbauteilen.
Einen ähnlichen Ansatz hat DyeMansion mit seiner Powershot-Anlage, die die „PolyShot Cleaning & Surfacing“-Technologie für Dienstleister, Entwicklungsteams und OEMs mit kleineren Produktionsvolumina verfügbar macht.
Ein Dienstleister, der einige Hundert Bauteile produziert, benötigt keine industrielle Post-Processing-Struktur. Kompakte Anlagen sind eine passende Ergänzung zu bestimmten AM-Umgebungen, ohne dass die Handarbeit, die durch die Automatisierung ja eigentlich ersetzt werden sollte, wieder eingeführt werden muss.
Messung und QS
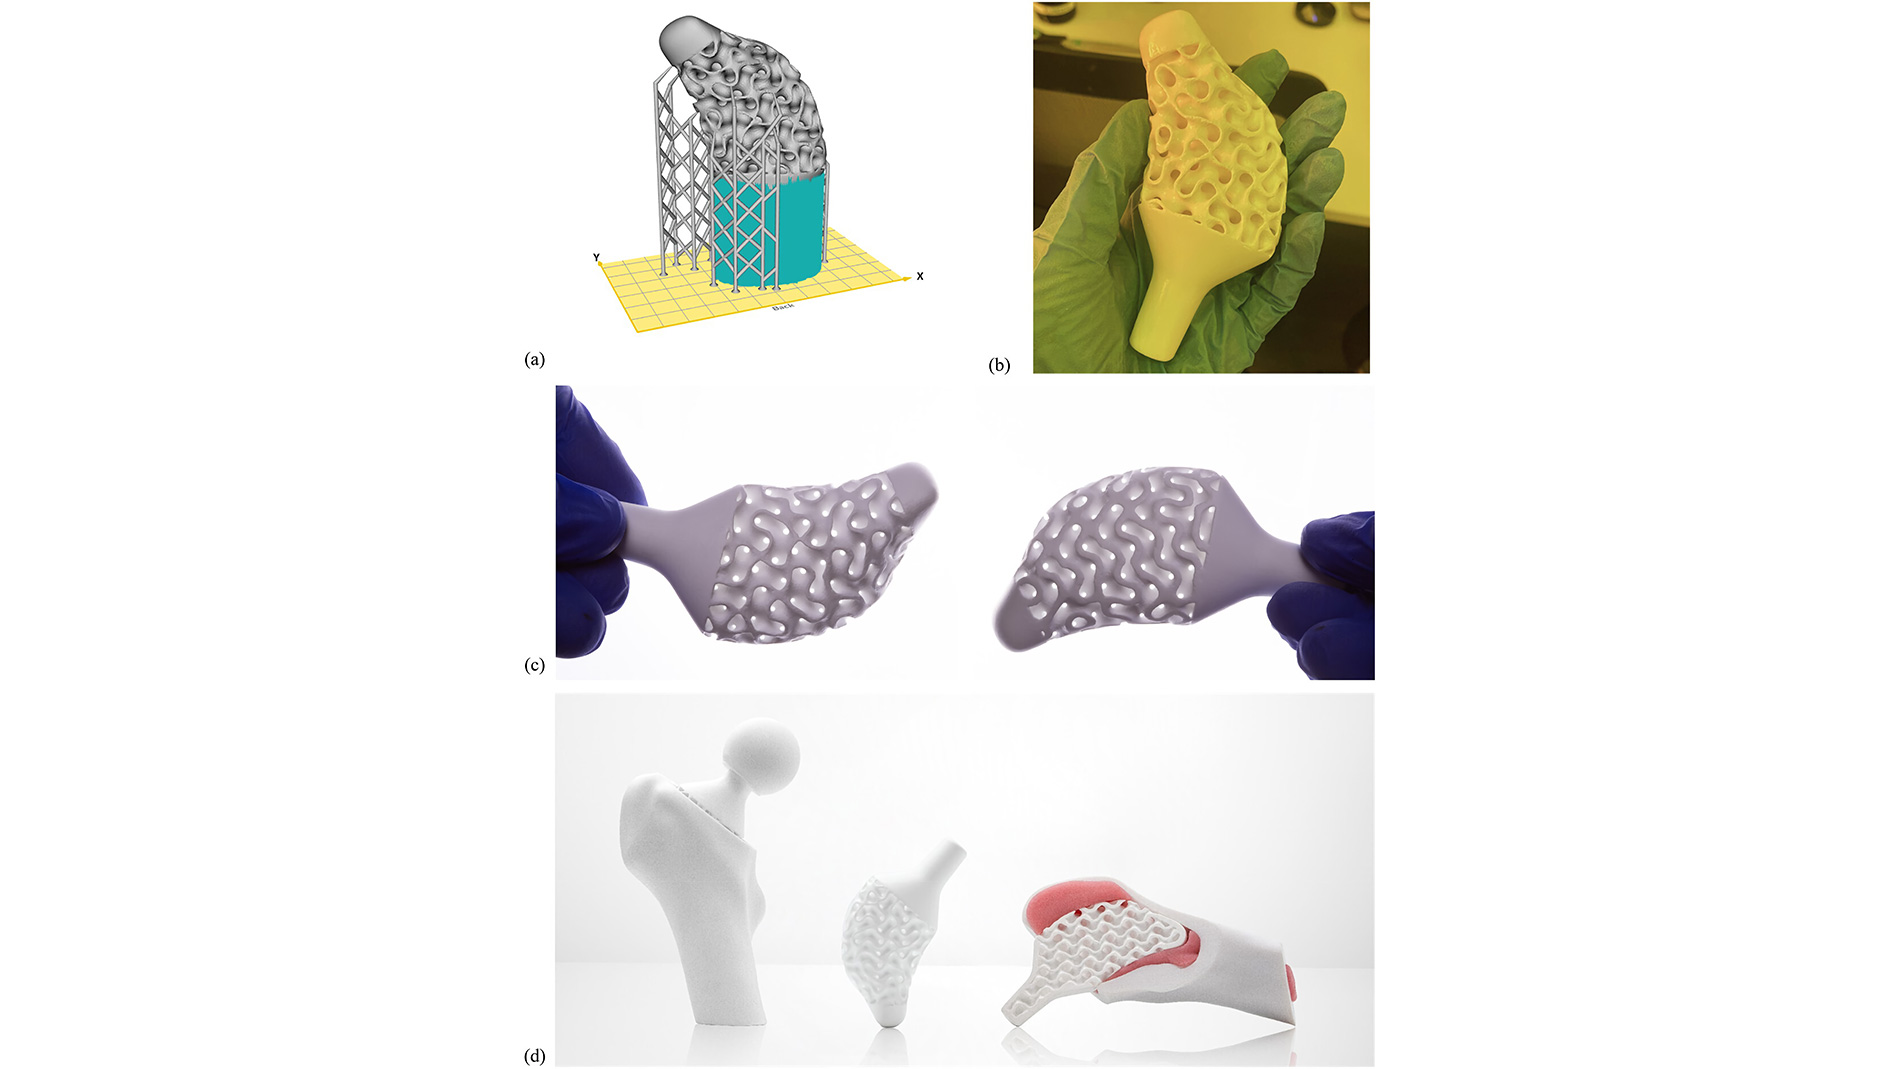
Post-Processing schafft letztendlich ein fertiges Bauteil, das geprüft und qualifiziert werden muss – insbesondere wenn interne Kanäle und Kavitäten nachbearbeitet werden müssen und nicht von Hand geprüft werden können. Industrielle CT-Anlagen können zerstörungsfrei innere und äußere Merkmale abbilden. Unternehmen wie Zeiss haben die Technologie in einen AM-Qualitäts-Workflow integriert. Dimensionale Vermessung vor und nach dem Post-Processing ist wichtig, wenn es um enge Toleranzen geht. Renishaw, gleichzeitig Hersteller von Vermessungs- und Metall-AM-Anlagen, hat Ende 2025 seinen kompakten Equator-X 500 vorgestellt, der absolute und vergleichende Messung kombiniert und die Ergebnisse in die Produktion zurückmeldet, während die Bauteile noch gefertigt werden. Es setzt sich der Trend fort, alle für eine echte industrielle Produktion erforderlichen Prozesse direkt vor Ort zu haben.
Hersteller erwarten von der Nachbearbeitung inzwischen dasselbe wie vom eigentlichen Druckprozess: Konstanz, Geschwindigkeit und weniger manuellen Arbeitsaufwand. Wichtige Bausteine sind dabei Simulation, Automatisierung und Anlagen, deren Größe auf die jeweilige Produktionskapazität abgestimmt ist.
Die jüngsten Entwicklungen zeigen jedoch, dass die Nachbearbeitung zunehmend als integraler Bestandteil des gesamten Prozesses verstanden wird – und damit als ein wichtiger Ansatzpunkt, um neue additive Anwendungen zu erschließen und zu sklalieren. Der eigentliche Bauprozess ist nach wie vor der Schritt, in dem das Bauteil entsteht. Doch zunehmend gilt: Wie industriell ein Produktionssystem tatsächlich ist, hängt auch davon ab, was passiert, nachdem Laser, Düse oder Projektor abgeschaltet wurden.